Геометрия
Токарная обработка, шлифование и прецизионное формирование рабочих и посадочных поверхностей.
Современное оборудование само по себе не гарантирует качество подшипника. Результат формируется сочетанием технологического маршрута, оснастки, режимов обработки, измерений и контрольных точек.
В OID оборудование рассматривается как часть единой технологической системы: от формирования заготовки и рабочих поверхностей до сборки и подтверждения параметров готового изделия.
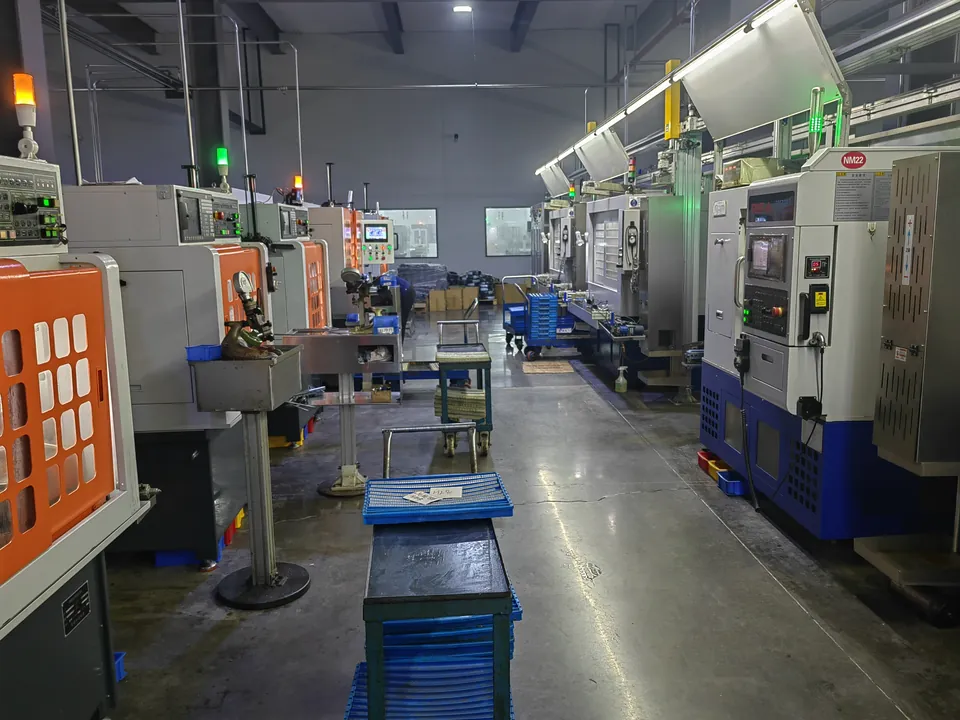
Токарная обработка, шлифование и прецизионное формирование рабочих и посадочных поверхностей.
Управляемая термообработка определяет структуру, твёрдость и стабильность детали.
Финишные операции формируют требуемый профиль и состояние контактной поверхности.
Сепаратор, комплектование, зазор и преднатяг определяют работу собранного подшипника.
Геометрические, материаловедческие и функциональные измерения подтверждают результат технологического процесса.
Геометрия начинается до шлифования.
ЧПУ-обработка формирует технологическую базу детали: посадочные диаметры, торцевые поверхности, канавки, фаски и предварительную геометрию будущих дорожек качения.
Задача этого этапа — не просто получить размер, а подготовить стабильную деталь для последующей термообработки и прецизионного шлифования.
Свойства материала задаются процессом.
Технология термообработки выбирается с учётом материала, размера детали и требований конкретного изделия.
Производственная система OID предусматривает автоматизированные процессы нагрева и охлаждения с контролем технологических режимов.
| Возможность | Что формируется |
|---|---|
| Объёмная закалка | Требуемые свойства материала по сечению |
| Индукционное упрочнение / ТВЧ | Рабочий упрочнённый слой в заданной зоне |
| Отпуск и стабилизация | Требуемое состояние структуры и размерная стабильность |
| Контролируемая атмосфера | Стабильность процесса и состояние поверхности |
| Программируемый цикл | Повторяемость режимов нагрева и охлаждения |
Точность подшипника формируется на рабочей геометрии.
После термообработки выполняется окончательное формирование дорожек качения, посадочных диаметров и торцевых поверхностей.
Производственная база предусматривает ЧПУ-шлифовальные, торцешлифовальные, бесцентровые и суперфинишные операции.
Что геометрия определяет в работе
| Параметр | На что влияет |
|---|---|
| Овальность | Распределение нагрузки по окружности |
| Конусность | Посадка и положение кольца |
| Биение | Стабильность вращения |
| Профиль дорожки | Распределение контактных напряжений |
| Посадочный диаметр | Натяг и взаимодействие с валом или корпусом |
| Шероховатость | Условия контакта, трение и работу смазочного слоя |
Последняя операция может изменить поведение контакта.
Для изделий, где это предусмотрено техническими требованиями, после шлифования применяется дополнительная финишная обработка рабочих поверхностей.
| Исполнение | Типовой диапазон поверхности* |
|---|---|
| Шлифованная рабочая поверхность | Ra порядка 0,2–0,4 мкм |
| Суперфиниш по требованию | Ra порядка 0,05–0,1 мкм |
* Конкретное требование задаётся технической документацией изделия.
Сепаратор — отдельная технологическая деталь.
В зависимости от конструкции применяются различные технологии изготовления металлических и полимерных сепараторов.
Для металлических серийных и специальных конструкций.
Для массивных и специальных сепараторов.
Для соответствующих полимерных конструкций.
Для исполнений, где требуется изменение поверхности или условий трения.
С увеличением диаметра технология становится чувствительнее к каждому отклонению.
OID имеет подтверждённый опыт изготовления и проектирования подшипников с посадочным диаметром приблизительно 500–1600 мм. Для крупногабаритных изделий предусмотрены шлифование больших дорожек, термообработка, изготовление сепараторов и геометрический контроль.
Диапазон посадочного диаметра реализованных крупногабаритных проектов.
Возможности для соответствующих сепараторных конструкций.
Технологический маршрут и контроль под конкретную конструкцию.
Производственная операция заканчивается измерением результата.
В OID измерительная инфраструктура применяется для подтверждения параметров непосредственно по ходу технологического процесса.
| Направление | Что оценивается |
|---|---|
| Геометрические измерения | Размеры, овальность, конусность, биение и профиль |
| Шероховатость | Состояние рабочих и посадочных поверхностей |
| Твёрдость | Результат термообработки |
| Металлография | Структура материала и состояние упрочнённого слоя |
| Внутренний зазор | Состояние собранного подшипника |
| Вибрация и вращение | Функциональное поведение готового изделия |
| Неразрушающий контроль | Для серий и изделий, где он предусмотрен |
| Технология | Формируемый параметр | Подтверждение |
|---|---|---|
| Механическая обработка | Базовая геометрия | Размерный контроль |
| Термообработка | Структура и твёрдость | HRC/HV, металлография |
| Шлифование | Рабочая геометрия | Форма, биение, профиль |
| Финиш | Состояние поверхности | Шероховатость |
| Сборка | Зазор / преднатяг | Измерение и функциональная проверка |
| Финальный контроль | Работа изделия | Геометрия, вращение, применимые испытания |
OID показывает технологические возможности, а не перечень станков.