Геометрия
Размеры, форма, биение, зазор.
Производство подшипника — это последовательность взаимосвязанных операций. Ошибку на раннем этапе невозможно полностью компенсировать последующей обработкой.
Поэтому производственная система OID построена по принципу контрольных точек: материал, геометрия, термообработка, рабочие поверхности, сборка и финальная приёмка проверяются в ходе процесса, а не только после изготовления готового изделия.
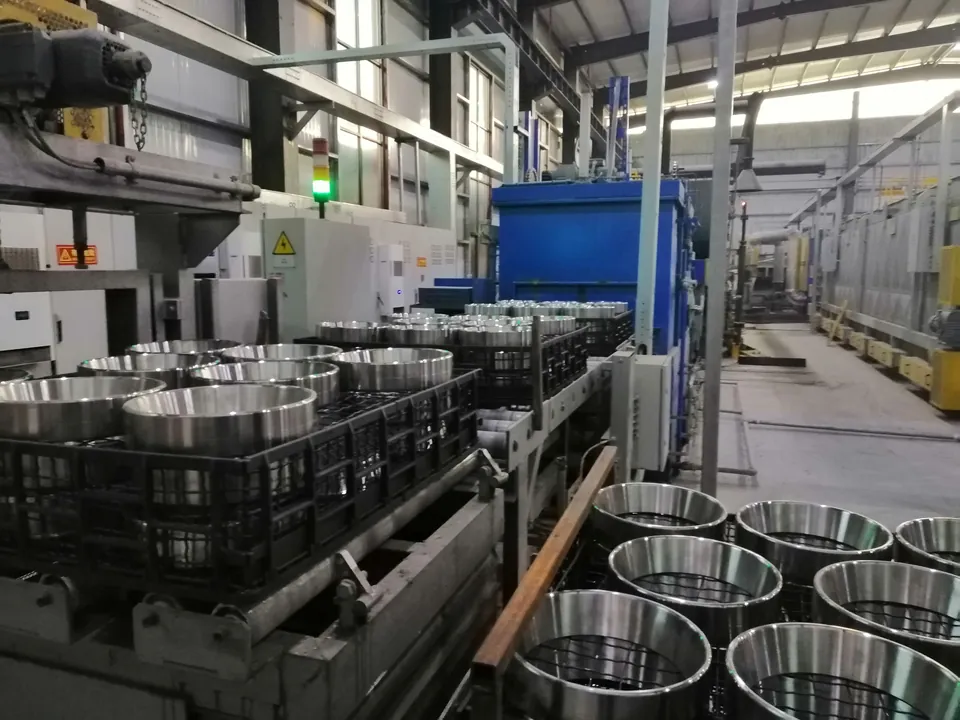
Не девять отдельных операций. Одна технологическая цепочка.
Качество начинается до механической обработки.
На первом этапе формируется заготовка кольца и подтверждается пригодность материала для дальнейшего производства.
заготовка, допущенная к дальнейшей обработке.
Формируем основу будущей геометрии.
Токарные и другие операции формируют посадочные поверхности, торцы, канавки и предварительную геометрию дорожек.
На этом этапе важно обеспечить необходимый припуск и геометрическую стабильность для последующей термообработки и шлифования.
Структура материала должна соответствовать нагрузке.
В зависимости от конструкции применяются объёмная или поверхностная закалка и последующая стабилизирующая обработка.
Задача этапа — сформировать требуемые свойства рабочих зон и обеспечить стабильность детали перед окончательным шлифованием.
OID фиксирует параметры термообработки и использует протоколирование по партии.
Здесь формируется рабочая геометрия подшипника.
| Параметр | Почему он важен |
|---|---|
| Овальность | Влияет на распределение нагрузки |
| Конусность | Влияет на посадку и положение кольца |
| Биение | Влияет на стабильность вращения |
| Профиль дорожки | Определяет характер контакта |
| Посадочный размер | Определяет взаимодействие с валом и корпусом |
Геометрия сформирована. Теперь важна поверхность.
Для исполнений, где этого требует режим работы, применяется дополнительная финишная обработка дорожек.
Её задача — получить необходимое состояние контактной поверхности и обеспечить стабильную работу в предусмотренном режиме.
Требуемая шероховатость и технология финиша определяются конструкцией и техническими требованиями конкретного изделия.
Подшипник собирается из компонентов, которые должны работать как одна система.
OID применяет различные исполнения сепараторов и комплектующих в зависимости от конструкции подшипника, скорости, нагрузки и температуры.
Отдельные детали становятся подшипником.
На этапе сборки уже недостаточно того, чтобы каждая деталь по отдельности соответствовала чертежу.
Готовое изделие проверяется как готовая система.
Финальная приёмка объединяет результаты предыдущих стадий и подтверждает, что партия соответствует установленным требованиям.
Размеры, форма, биение, зазор.
Состояние дорожек и функциональных поверхностей.
Плавность, шум и применимые вибрационные параметры.
Подтверждение результатов термообработки.
Для изделий и серий, где он предусмотрен техническими требованиями.
Регистрация результатов контроля и партии.
Производственный цикл заканчивается не после последнего измерения.
После приёмки изделие подготавливается к хранению и транспортировке.
Для партии оформляются предусмотренные сопроводительные материалы, выполняется защитная упаковка с учётом типа и размера изделия.
На этом этапе важно сохранить состояние, подтверждённое производственным контролем, до момента получения заказчиком.
| Стадия | Что подтверждается |
|---|---|
| Материал | Пригодность исходного материала |
| После механической обработки | Геометрическая основа |
| После термообработки | Твёрдость и структура |
| После шлифования | Рабочая геометрия |
| После сборки | Зазор и функциональность |
| Финальная приёмка | Соответствие готового изделия |
| Перед отгрузкой | Комплектность и документация |
Формирует свойства материала рабочих поверхностей.
Определяет контакт, посадку и стабильность вращения.
Определяет состояние контактной зоны в требуемых исполнениях.
Формирует внутреннее состояние готового подшипника.
Для части комплектующих и специальных групп используются квалифицированные производственные партнёры, работающие по согласованным чертежам, требованиям и процедурам приёмки OID.
Один процесс — разные исходные требования.
Чем больше кольцо, тем выше цена геометрической ошибки.
Поэтому крупногабаритные исполнения требуют отдельного технологического маршрута и контрольной программы.
Подтверждённый диапазон посадочного диаметра для крупногабаритных проектов.
Производственные возможности для соответствующих исполнений сепараторов.
Материал, геометрия, конструкция и программа контроля согласовываются под конкретное изделие.
В зависимости от требований заказа производственная документация может связывать:
Для ответственных проектов состав документации согласовывается до запуска партии.