Материал
Соответствие применяемого материала установленным требованиям.
OID контролирует критические параметры изделия от материала до финальной приёмки партии. Результаты связываются с конкретным изделием, процедурой и поставкой.
Подшипник нельзя оценить по внешнему виду. На его работу влияют материал, термообработка, геометрия дорожек и посадок, внутренний зазор, качество сборки и состояние рабочих поверхностей.
Поэтому контроль OID строится как цепочка измеряемых параметров, сопровождающая изделие от материала до выпуска партии.
Цель системы — обнаружить отклонение до того, как оно перейдёт на следующий этап производства.
Соответствие применяемого материала установленным требованиям.
Твёрдость, структура и применимые параметры упрочнённого слоя.
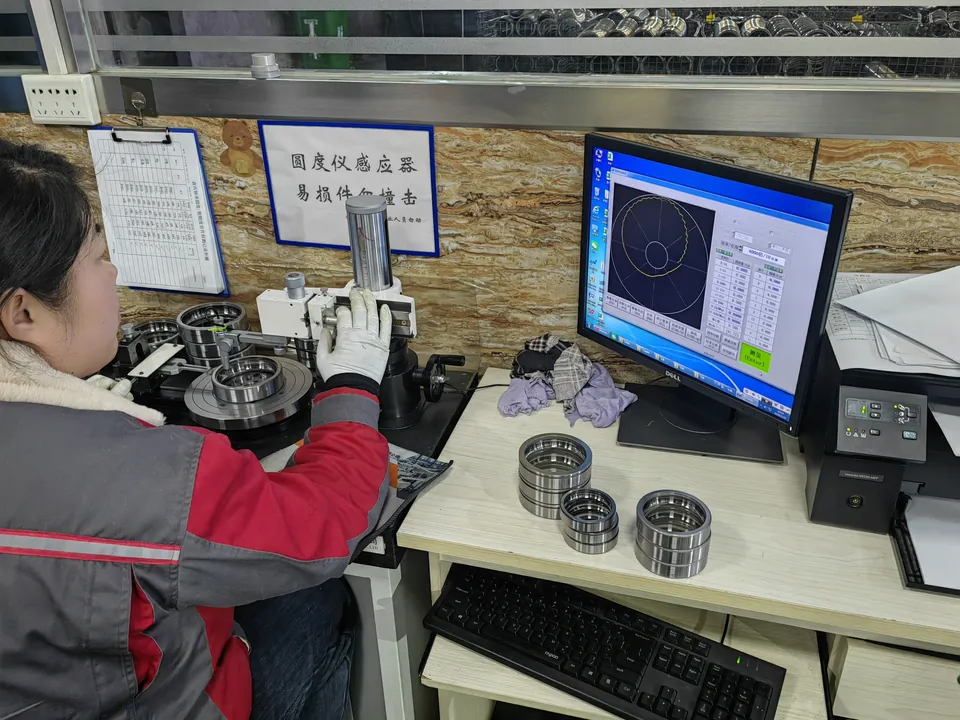
Посадочные размеры, форма, биение, профиль рабочих поверхностей.
Внутренний зазор, преднатяг — где применяется, комплектность и качество вращения.
Вибрационные, шумовые и другие применимые характеристики готового изделия.
Идентификация, результаты контроля, финальная приёмка и допуск к отгрузке.
Переход между контрольными точками выполняется после подтверждения соответствия требованиям конкретного изделия или партии.
Проверяем исходные условия до начала обработки.
Входной контроль необходим для подтверждения того, что материал допускается к производству конкретного изделия.
Материал допущен / не допущен в производственный процесс.
Ошибка должна быть выявлена там, где она возникла.
После критических операций проверяется соответствие промежуточной детали заданной геометрии и технологическим требованиям.
| Контролируется | Зачем |
|---|---|
| Размеры | Не допустить накопления размерной ошибки |
| Биение | Контролировать положение рабочих поверхностей |
| Овальность и конусность | Подтвердить форму посадок и дорожек |
| Профиль | Подтвердить геометрию рабочей поверхности |
| Состояние поверхности | Выявить повреждения до следующей операции |
Финальная проверка не должна компенсировать отсутствие контроля внутри процесса.
Твёрдость должна соответствовать не только значению, но и месту измерения.
Для контроля OID используются измерения твёрдости и металлографические методы; результаты термообработки фиксируются по партии.
Микроны определяют распределение нагрузки.
Подшипник может соответствовать номинальному d × D × B, но работать неправильно при отклонении формы или рабочих поверхностей.
| Параметр | Что он определяет |
|---|---|
| Посадочные диаметры | Взаимодействие с валом и корпусом |
| Овальность | Равномерность геометрии по окружности |
| Конусность | Стабильность посадки |
| Радиальное/осевое биение | Точность вращения |
| Профиль дорожки | Распределение контактной нагрузки |
| Внутренний зазор | Рабочее состояние собранного подшипника |
После сборки контролируется уже не деталь, а система.
Вращение показывает то, что не всегда видно при статическом измерении.
Для результатов важно фиксировать методику испытания, скорость, нагрузку и используемый критерий, а не только итоговое обозначение класса.
Для ответственных исполнений — дополнительные методы.
Для выявления определённых внутренних несплошностей материала.
Для выявления применимых поверхностных и приповерхностных дефектов ферромагнитных деталей.
Для оценки применимых поверхностных и приповерхностных неоднородностей.
| Что проверяется | Основной инструмент подтверждения |
|---|---|
| Материал | Анализ и лабораторный контроль |
| Термообработка | Твёрдость / металлография |
| Размер | Метрологические измерения |
| Форма | Геометрический контроль |
| Поверхность | Контроль состояния / шероховатости |
| Сборка | Зазор, вращение, функциональная проверка |
| Специальные риски | Применимые методы НК |
| Партия | Финальная приёмка и регистрация |
Контроль должен связывать результат с конкретной поставкой.
Состав документации определяется требованиями поставки.
Состав передаваемых документов и специальных проверок рекомендуется согласовывать до запуска заказа в производство.
Специальные испытания и нестандартные критерии приёмки должны быть определены до изготовления партии.
Анализ начинается с идентификации партии и условий эксплуатации.